Une question sur n’importe lequel de nos produits ci-dessous ? Besoin d’un devis ou d’informations complémentaires ? Contactez-nous via le menu ci-dessus ou le lien qui se trouve en bas de cette page.
La sonochimie est une discipline utilisant les ultrasons de puissance et plus précisément la cavitation pour favoriser et accélérer des réactions chimiques avec ou sans catalyseur, avec ou sans réactifs supplémentaires utilisées en chimie conventionnelle.
Les fréquences ultrasonores usuelles vont de 12kHz à plusieurs mégahertz, néanmoins la cavitation induite n’a pas les mêmes effets sur une réaction que l’on utilise une technologie basse fréquence (F<100kHz) ou haute fréquence (F>100kHz). En effet, la cavitation générée en basse fréquence favorisera majoritairement des effets mécaniques tandis que celle générée en haute fréquence favorisera majoritairement des effets chimiques.
La sonochimie a été tout d’abord reconnues comme efficace pour des réactions hétérogènes dans les années 1920. Améliorant les transferts de masse et de chaleur, les ultrasons permettaient par exemple de favoriser l’accès d’un réactif à un catalyseur grâce au dégazage et au mélange généré par la cavitation. Ce n’est que dans les années 1950-1970 que les premières technologies haute fréquence apparaissent et permettent d’obtenir des premiers résultats intéressants pour des réactions homogènes.
La cavitation est créée lorsque la vibration ultrasonore est suffisante pour vaporiser une petite quantité de liquide formant une bulle de vapeur.
Par suite, la bulle va passer par des phases de compression et d’expansion jusqu’à atteindre un diamètre critique entraînant son implosion :
Les différentes phases d’expansions, de compressions et d’implosions sont le siège de nombreuses réactions dans la bulle ou à son interface mais également dans le milieu liquide.

Dans le milieu liquide, la cavitation va engendrer la création de radicaux libres hydroxyles qui pourront réagir avec des espèces chimiques en solution, majoritairement en les oxydant.
Dans la bulle ou à son interface, les hautes températures (850 à 5200°C) et hautes pressions (1 à 1000bar) sont à l’origine de réactions de pyrolyse.
Bien que ces deux phénomènes interviennent en même temps, leurs impacts respectifs sur une molécule dépendra des propriétés hydrophobes ou hydrophiles de celles-ci. De manière générale, les molécules hydrophobes seront plutôt sensibles à des réactions de pyrolyse et les molécules hydrophiles à l’action des espèces radicalaires en solution. Les molécules tensioactives peuvent être soumises à ces deux phénomènes.
Afin de créer de la cavitation acoustique plusieurs éléments sont nécessaires mais à minima :
Les inconvénients de l'amplificateur linéaire
La majorité des technologies hautes-fréquences actuelles disponibles se basent sur des amplificateurs linéaires radiofréquences. Ces amplificateurs n’ont pas de stratégies de régulation en fréquence ni en puissance et ne s’adaptent donc pas aux variations acoustiques ayant lieux naturellement au cours du temps.
La reproductibilité et la robustesse des résultats obtenus avec ces technologies restent de ce fait critique et non garantie.
Les avantages de nos systèmes à ultrasons
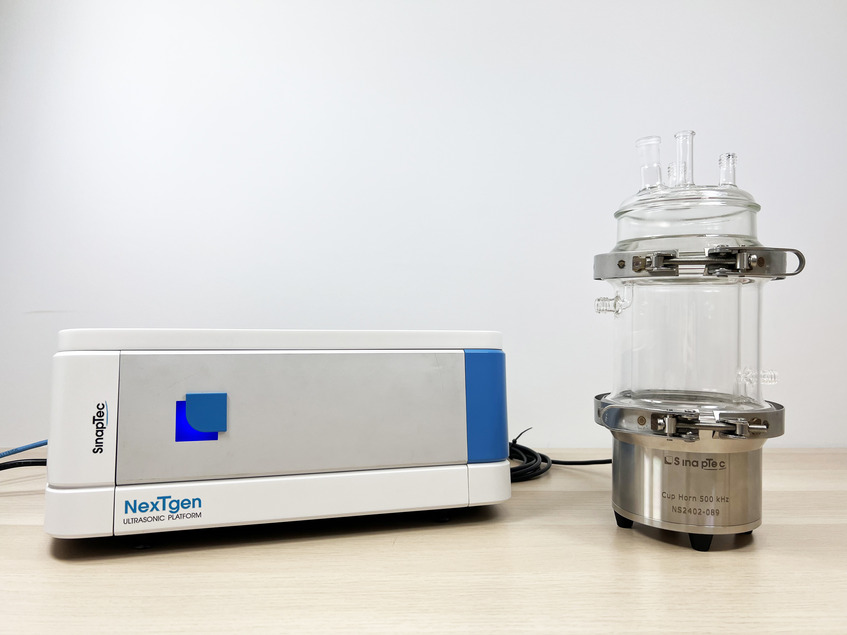
Ils se composent :
Cet équipement peut être complété par différents accessoires tels qu’un couvercle avec différentes connectiques d’entrées et de sorties pour inclure un suivi de la température via une sonde connectée ou non au générateur, un inertage au gaz neutre, un mélangeur mécanique…
Et pour les applications industrielles ?
Cette technologie haute fréquence peut être fabriquée et modifiée afin de répondre à des besoins industriels.
A titre d’exemple, laissez-nous vous parler de notre intervention au sein du projet européen PROMISCES.
SinapTec est intervenu dans ce projet afin de fournir une technologie permettant de traiter des PFAS provenant d’un sol pollué.
Nos essais en batch à l’échelle laboratoire se sont avérés concluant pour la destruction à hauteur de 97% de différents PFAS à chaînes longues et courtes mais également à la diminution de la toxicité de la solution traitée par ultrasons. L’étape finale du projet nous a amené à concevoir un sonoréacteur pilote permettant un traitement en recirculation.
Au-delà de conserver les performances citées plus haut, cet équipement a également permit de réduire la consommation énergétique du traitement de 60% par rapport à l’échelle laboratoire.
Nos équipes techniques et notre bureau d'études vous accompagnent de l'étude à l'intégration.
Nous contacter Voir les applications